40 MW:n teholla polttava prosessilämmitin lähettää tyypillisesti 6-10 MW tästä energiasta ulos pinosta järkevänä lämpönä. Kemiantehtaissa sen talteen ottava lämmönvaihdin on harvoin projektin vaikea osa. Vaikeita osia ovat savukaasun happokastepiste, prosessivirran likaantumiskäyttäytyminen sekä täyden nopeuden ja vähimmäisstabiilin toiminnan välinen alasajo. Aseta ne kolme kunnolla ja lämmönsiirtopinta melkein kokoaa itsensä.
20 C Savukaasupisara, joka palauttaa noin yhden prosentin poltetusta tehosta
120-160 C Tyypillinen rikkihapon kastepiste kemiallisen lämmittimen pakokaasussa
6-10x Ripaputken ulkopinta yhtä pitkää paljaata putkea vasten
Missä kemialliset prosessit todella menettävät lämpöä
Talteen otettava lämpö lähtee kemiantehtaassa neljän virran kautta: polttolämmittimen savukaasu, uunin ja hapettimen pakokaasu, eksoterminen reaktorin poistokaasu ja huonompi lauhde. Jokaisella on erilainen rajoitus, ja yhteen tehtävään suunniteltu yksikkö toimii huonosti toisessa.
Aloita mittauskampanjalla tietolomakkeen sijaan. Kirjaa savukaasujen lämpötila, happi- ja pölykuormitus koko tuotantojakson aikana, polttimen puhdistus mukaan lukien. Lämmitin, joka lukee 340 C täydellä nopeudella, lukee usein 290 C yöllä, ja 50 C keinu siirtää kastepistemarginaalia enemmän kuin mikään materiaalivalinta, jonka voit tehdä myöhemmin.
| Striimaa | Tyypillinen lämpötila | Hallitseva riski | Palautusreitti |
| Prosessilämmittimen savukaasut | 250-400 C | Rikkihapon kastepiste, alhainen kondensaatio | Syöttöveden tai prosessinesteen ekonomaiseri |
| Uunin ja kuivaimen pakokaasu | 300-600 C | Pölykuormitus, tahmeat alkalikertymät | H-tyypin ekonomaiseri sisäänvedettävällä noenpuhaltimella |
| Terminen hapettimen ulostulo | 800-1100 C | Viruminen, lämpöpyöräily, suolan siirto | Säteilyjäähdytin ja hukkalämpökattila |
| Eksotermisen reaktorin poistokaasu | 150-450 C | Kondensoituvat syövyttävät aineet, kaksivaiheinen virtaus | Korroosionkestävä ekonomaiseri jäähdyttimellä |
| Lauhde ja höyry | 90-150 C | Matala lämpö, saastumisen paluu | Suljetun kierron syöttöveden lämmitys |
Acid kastepiste Asettaa seinän lattian lämpötilan
Kemiallisen poistokanavan rajoittava lämpötila on metalliseinän lämpötila, ei kaasun lämpötila. Rikkitrioksidi ja vesihöyry yhdistyvät rajakerroksessa ja tiivistyvät nestemäisenä rikkihappona mille tahansa pinnalle kastepisteen alapuolella, ja hyökkäys alkaa evien kärjestä, jossa seinä on kylmin.
Hapon kastepiste: pintalämpötila, jossa savukaasussa oleva rikkitrioksidi ja vesihöyry tiivistyvät nestemäiseksi rikkihapoksi. Kemiallisen lämmittimen pakokaasussa se laskee yleensä 120-160 C ja se nousee syötteen rikkipitoisuuden, kosteustason ja ylimääräisen hapen myötä.
Veden kastepiste on paljon matalampi, yleensä välillä 45-60 C, ja se on harvoin sitova rajoitus itsessään. Kloridipitoiset virrat ovat erillinen ongelma. Klooratusta rehusta tai jätteen sisältämästä suolasta syntyvä kloorivety tiivistyy kloorivetyhappona ja hyökkää ruostumattomiin teräksiin, jotka selviäisivät puhtaassa savukaasussa vuosikymmenen.
Käytännön vaihtoehdot, suunnilleen hintajärjestyksessä:
- Lämmitä veden tuloaukko siten, että kylmin putken seinämä pysyy 10-15 C lasketun kastepisteen yläpuolella käyttämällä kierrätyslinjaa tai ekonomaiser-ohitusta.
- Määritä ND-teräs- tai emalipinnoitetut putket, joissa velvollisuus pakottaa seinämän lämpötilan alle kastepisteen salliman rajan.
- Käytä valurauta- tai polymeerivuorattuja pintoja kloorivety- ja kloridisuolavirroille, jopa lämmönsiirtotehokkuuden kustannuksella.
- Lisää matalan lämpötilan ekonomaiser-vaihe vain ohituksen taakse, joka voi nostaa tuloveden lämpötilaa osakuormituksella. The erot matalan lämpötilan ja tavallisten ekonomaiserien välillä istu enimmäkseen tässä ohjausyksityiskohdassa eikä itse putkikimpussa.
Economisaattori tai hukkalämpökattila: sovita yksikkö käyttötarkoitukseen
Jos talteenotettu lämpö halutaan esilämmitettynä kattilan syöttövedenä tai lämmitettynä prosessinesteenä, määritä ekonomaiseri. Jos sitä halutaan höyryksi ejektoreihin, reboilereihin tai turbiiniin, määritä hukkalämpökattila tai lämmöntalteenottohöyrynkehitin. Nämä kaksi eivät ole keskenään vaihdettavissa, ja ekonomaiseri, jota pyydetään nostamaan höyryä, alkaa kiehua putkissaan kuukausien kuluessa käyttöönotosta.
Economizer
- Yksivaiheinen käyttö, alhaisimmat kustannukset talteen otettua kilowattia kohden
- Tarvitsee 15–30 C:n keittämislämpötilan pysyäkseen vakaana
- Sopii parhaiten, kun höyryn kysyntä on kausiluonteista tai epävakaa
- Kompakti, kevyempi, helpompi asentaa jälkikäteen olemassa olevaan kanavaan
- Herkkä tuloveden lämpötilalle sammutuksen yhteydessä
Hukkalämmön kattila
- Tuottaa höyryä ejektoreille, reboilereille tai turbiinille
- Vaatii höyryrummun, tasonsäädön ja puhallusreitin
- Suurempi jalanjälki ja korkeammat pääomakustannukset
- Käsittelee korkeita lämpötiloja säteilevällä osalla
- Tarvitsee kierrätyksen ekonomaiserin suojaamiseksi alhaisella kuormituksella
Hyödyllinen tarkistus on vuotuinen höyrysaldo. Jos työmaa pystyy kuluttamaan tuottamaa höyryä ympäri vuoden, kattila maksaa takaisin nopeammin. Jos höyryn kysyntä on kausiluonteista, syöttöveden lämmitys ekonomaiserilla on riskialttiimpi investointi, vaikka kattila saisi paperilla talteen enemmän kilowattia.
 Prosessilaitteiden savukaasuekonomisaattori Kausiluonteiseen höyryntarpeeseen lämmittää syöttövettä prosessin savukaasuilla ja vähentää kattilan kuormitusta samalla kun käsitellään syövyttäviä tai räjähtäviä pakokaasuja. Näytä tuote →
 Teollisuuden hukkalämmön talteenottokattila Ympärivuotiseen höyryntarpeeseen vangitsee prosessin hukkalämmön ja tuottaa höyryä mukautuvilla rakenteilla pölyisille tai syövyttävälle savukaasulle. Näytä tuote →
Ripaputket päättävät jalanjäljen, vetohäviön ja puhdistuksen
Laajennettu pinta muuttaa kahdeksan metrin kanavaosuuden kahden metrin moduuliksi, mutta ripageometria ratkaisee kuinka usein yksikkö on puhdistettava ja kuinka paljon puhallintehoa tämä lisäpinta maksaa.
Ulkopinta putken metriä kohti, suhteessa paljaaseen putkeen
Paljas putki 1.0
H-tyypin evät 6.5
Spiraalirivat 10.5
Ohjearvot 32-38 mm putkille. Suhde muuttuu evien korkeuden, evien nousun ja evien lukumäärän mukaan tuumaa kohti.
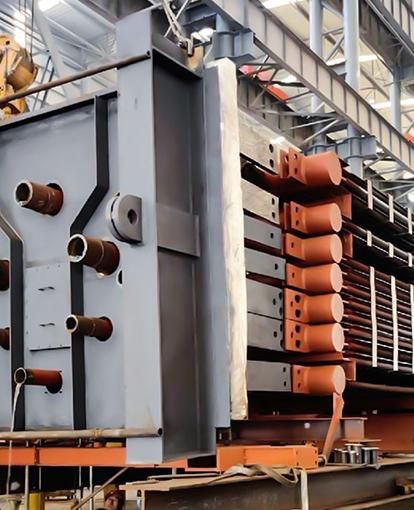
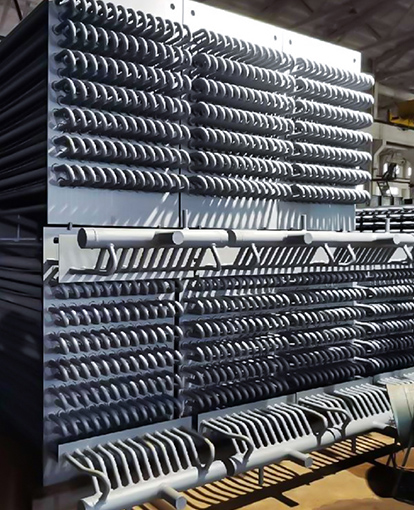
H-tyypin ripaputket hitsaavat kaksi puolirivaa H-muotoon putken kummallakin puolella. Kaasuväylät pysyvät suorina ja avoimina, pölyä putoaa läpi evien välisen sillan sijaan, ja sisään vedettävät nokipuhaltimet voivat saavuttaa koko rantasyvyyden. Kierreripaputket kantavat enemmän pintaa metriä kohden ja sopivat puhtaaseen kaasuun, mutta tahmeassa alkalipölyssä tiivis pituus sokeutuu ja painehäviö nousee muutamassa viikossa.
Sileillä putkilla on edelleen paikkansa raskaassa likaantumistyössä, jossa korroosiovara, ei lämmönsiirtokerroin, määrää seinämän paksuuden.
Kaasun nopeus on hiljainen muuttuja jokaisessa valinnassa. Alle noin 8 m/s pölyä laskeutuu johtoriveille; yli 12 m/s eroosio kahdella ensimmäisellä rivillä kiihtyy ja putken käyttöikä laskee jyrkästi. Inline-järjestelyt likaavat vähemmän kuin porrastetut järjestelyt, mutta siirtävät hieman vähemmän lämpöä riviä kohti, mikä on yleensä oikea kauppa kemianhuollossa.
 H-tyypin ripaputki pölykuormaisille savukaasuille H-muotoiset siivekkeet rajoittavat pölyn kertymistä ja pitävät savukaasujen vastuksen alhaisena, mikä sopii hukkalämmönvaihtimiin, joissa likaantumis- ja nopeudenhallinta on tärkeää. Näytä tuote →
Säännöstön noudattaminen ja hitsauksen laatu ovat hankintojen riskejä
Paineosan yhteensopivuus päättää, kuka allekirjoittaa lämpösuunnitelman ja kuka kantaa riskin putken rikkoutuessa. Se ei ole paperityötä, joka on kiinnitetty lämmönvaihtimeen lämpölaskelman jälkeen.
- Suunnittelukoodileima: ASME Section I höyrynkehitysyksiköille, Section VIII Division 1 polttamattomille vaihtimille.
- Materiaalisertifiointi EN 10204 3.1 mukaan lämpönumeroilla jäljitettävissä tehdassertifikaattiin.
- Hitsausprosessin ja hitsaajan pätevyyskirjat ISO 3834-2:n mukaan.
- Radiografia tai reaaliaikainen röntgenkuvaus putken ja otsikon liitoksista hitsauskartan mukaisella filmikirjastolla.
- Hydrotestipöytäkirjat ja mittaraportit on annettu ennen lähetystä, ei saapumisen jälkeen.
Pyydä hitsauskartta ja röntgenkuva ensimmäisestä putken ja otsikon liitoksista ennen ostotilauksen tekemistä, ei tehtaan vastaanottotestin jälkeen.
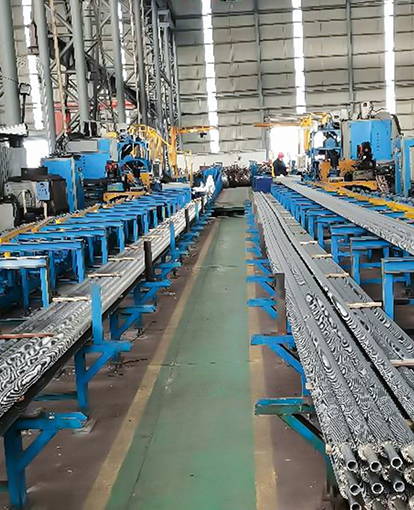
Saman laitoksen sisällä hitsaavat, röntgenkuvat ja vesitestit tekevät valmistajat voivat vastata pyyntöön tarjouksen aikana. Toimittaja, jolla on automatisoidut hitsauslinjat, talon röntgenkuvaus ja dokumentoitu laatujärjestelmä, kuten tässä kuvattu tiimi valmistuskykyprofiili , on helpompi tarkastaa kuin kauppayhtiö, joka kokoaa paketteja useilta alitoimittajilta.
Määrittelysarja, joka selviää tarkastelusta
Useimmat epäonnistuneet spesifikaatiot johtuvat laitetyypin korjaamisesta ennen prosessitietojen selvittämistä. Työskentele nämä viisi vaihetta järjestyksessä ja lämpösuunnittelu seuraa ilman väitteitä.
- Korjaa työskentely- ja yöpymisalue. Ilmoita talteen otettu lämpö kW:na täydellä nopeudella, 70 prosentilla ja vähimmäisvakaalla nopeudella ja vahvista kumpi kolmesta hallitsee pinta-alaa.
- Luonnehdi virtaa. Koostumus, rikkipitoisuus, kosteus, kloriditaso ja pölykuormitus, jossa happokastepiste on laskettu eikä oletettu.
- Aseta puristus. Valitse poistokaasun lämpötila 10-15 C lasketun kastepisteen yläpuolelle ja tarkista sitten vesipuolen lähestymistapa osakuormituksella, ei vain suunnittelunopeudella.
- Valitse pinta. Valitse evätyyppi pölykuormasta, aseta kaasun nopeus välille 8-12 m/s ja kokoa samaan aikaan nokipuhaltimet tai vesipesuun pääsy.
- Lukon tarkastus ja toimitus. Lisää 10–20 prosentin likaantumisvaraa lisäpinta-alalle ja vahvista hitsauskartta, NDT-laajennus ja vesitestiaikataulu ostotilauksessa.
Yleisiä kysymyksiä kemian prosessisuunnittelijoilta
Mikä on pienin turvallinen savukaasujen poistumislämpötila kemiantehtaan ekonomaiserille?
Se seuraa happokastepistettä eikä kiinteää lukua. Kymmenen prosentin kosteudella ja alhaisella rikkipitoisuudella kastepiste on lähellä 120 C; Syöttössä oleva raskas rikki nostaa sen yli 150 C. Pidä poistokaasu 10-15 C lasketun arvon yläpuolella ja karkaise veden tuloaukko, jotta kylmin seinä pysyy poissa kondensaatiosta osakuormituksella.
Mikä ripaputki sopii pölyyntyneeseen kemialliseen pakokaasuun?
H-tyypin ripaputket inline-asetelmassa. Suorat kaasuväylät vastustavat silloitumista ja avoimen nousun ansiosta sisäänvedettävät noenpuhaltimet voivat puhdistaa rantaan koko syvyyden. Kierreripaputket ovat parempi valinta vain, kun virta on puhdas ja jalanjälki on sitomisrajoitus.
Voiko hukkalämpökattila toimia 40 prosentin kuormalla?
Kyllä, jos rakenne sisältää ekonomaiserin kierrätyksen, kolmielementin rumputason säädön ja ohituspellin, joka pitää höyrystimen tulolämpötilan kastepisteen yläpuolella alhaisella kuormituksella. Ilman kierrätystä ekonomaiserista tulee ensimmäinen komponentti, joka epäonnistuu talvisammutusten aikana.
Kuinka paljon likaantumismäärää tulisi määrittää?
Kymmenen-kaksikymmentä prosenttia lisäpinta-alaa puhtaalle kaasulle ja jopa 25 prosenttia tahmealle alkalipöllylle, aina pariksi kaasupuolen pääsyyn puhdistusta varten. Ylimääräisen pinnan ostaminen ilman puhdistusta on kemianhuollon yleisin määrittelyvirhe.